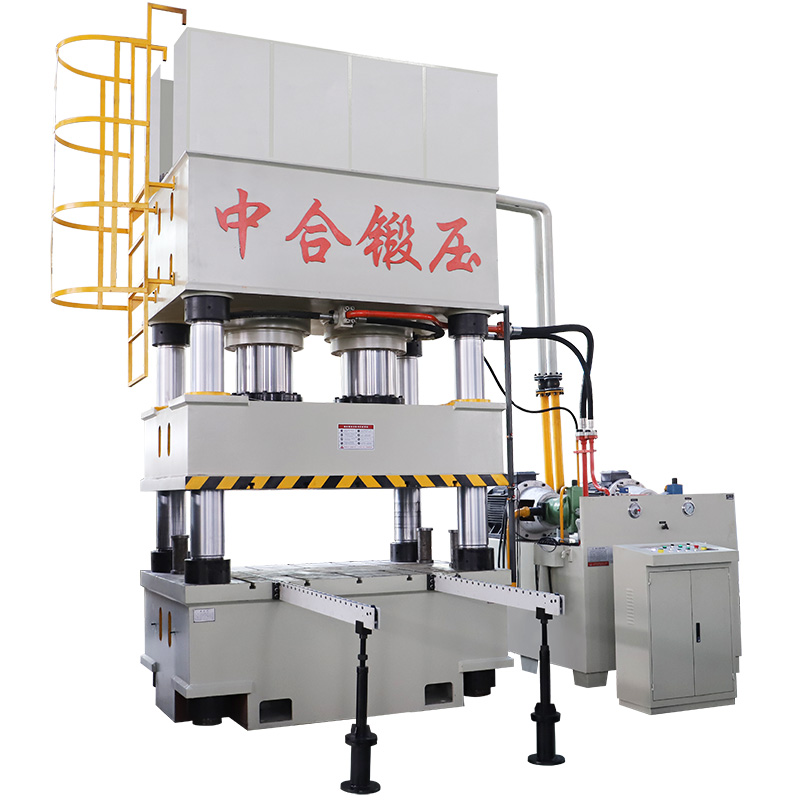
从汽车覆盖件到航天钛合金:四柱液压机的应用分析
从汽车覆盖件到航天钛合金:四柱液压机的应用分析
一、引言:四柱液压机的制造价值重塑
在现代制造业体系中,液压机作为一种基础而关键的压力加工设备,早已渗透至各个工业门类之中。而在众多液压机结构中,四柱液压机凭借其结构对称、刚性强、适应性广、操作稳定等优势,逐步成为金属成型设备中的“中流砥柱”。
从传统的汽车车身覆盖件,到如今的航空航天钛合金零部件,四柱液压机的应用场景经历了从**“大批量低精度”向“小批量高精度”**的深度演进。这种演进,不仅仅是装备性能的跃迁,更是制造理念、工艺哲学和产业趋势的综合体现。
本文将围绕四柱液压机在汽车制造和航天制造两个典型领域的应用实践展开系统分析,探索其在材料、结构、成型方式等维度的技术挑战与创新突破,并展望其在智能制造与绿色制造趋势下的未来路径。
二、汽车工业中的“成型基石”:四柱液压机的覆盖件成型价值
2.1 覆盖件成型工艺的基本要求
汽车覆盖件(如引擎盖、车门、翼子板等)是车身的外在骨架,不仅承担气动性能、美学设计等功能,更对安全性、制造一致性提出极高要求。这类零件多采用钢板、铝板等片材拉深成型,成型面积大、表面质量要求高、形状复杂而多变。
其主要成型要求如下:
大吨位:需要稳定的压制能力,避免成型过程中回弹或折皱;
高平行度与导向精度:确保模具闭合位置精确,防止工件毛边或损伤;
良好的缓冲系统与压力控制:避免冲击力造成板材开裂或模具损伤;
自动化协同:与机械手、送料线协同,实现连续高效生产。
2.2 四柱液压机在覆盖件制造中的工艺优势
相比传统机械冲压,四柱液压机在覆盖件制造中具备多项核心优势:
(1)柔性调压,适配复杂拉深路径
通过油压精控系统,四柱液压机可实现多段变速压制与压力保持,有效控制复杂覆盖件的拉深过程,减少材料应变集中,提升成品率。
(2)刚性强、受力均匀,适合大面积冲压
四柱结构提供对称、稳定的受力环境,在大型模具冲压中表现出良好的一致性与耐用性,是多模组合件加工的优选平台。
(3)精确导向,提高表面质量
四柱液压机配备高精密镀铬立柱与导套系统,可实现±0.03 mm以内的滑块重复定位精度,有效控制工件拉伸变形,确保覆盖件表面光洁度。
(4)自动化集成能力强
当今主流四柱液压机皆支持与伺服送料、机械手取放、模具快换系统配合,满足现代汽车厂柔性化、智能化制造需求。
2.3 案例分析:某大型车企的前盖自动拉深线
某国内主流汽车品牌采用了4台1600吨四柱液压机组成的自动拉深线,专用于高强度钢前盖的冲压成型:
单件成型时间缩短至12秒以内;
成品率由原先的93.5%提升至98.1%;
模具更换时间由45分钟降至12分钟。
这一实例展示了四柱液压机在车身大面积覆盖件成型中的成熟性与先进性。
三、航空航天中的“关键载体”:钛合金精密成型的挑战与突破
3.1 钛合金的航天属性与成型难点
钛合金被誉为“航天材料之王”,以其高强度、低密度、耐腐蚀、耐高温等特性,成为飞行器结构、发动机壳体、载荷支架等核心构件的首选材料。
但与此同时,钛合金具有典型的难加工特性:
高弹性模量,回弹大;
成型温区窄,热成形窗口小;
材料成本高,废品代价重;
难以实现大尺寸整体成型。
因此,对其进行成型的设备必须具备极高的工艺控制精度与成型稳定性,而这正是四柱液压机切入的技术空间。
3.2 钛合金成型对液压设备的苛刻要求
等温热压控制精度:钛合金多在600~900℃温区成型,要求设备具备高效传热、恒温压制功能;
慢速大行程控制能力:为了避免材料开裂,需实现“缓升缓压”策略;
压制轨迹实时监控:要求高分辨率位移、力传感系统进行闭环控制;
真空/保护气氛环境适配性:避免氧化污染,特别是在航天关键构件成型中必须有惰性保护配套。
3.3 四柱液压机的适应性演进
为了满足钛合金的极端工艺需求,现代四柱液压机正经历从结构到系统的多维升级:
主缸压力控制由比例伺服系统驱动,实现微米级精度闭环;
多级温控系统嵌入机架与模台,支持模具加热与工件保温;
滑块速度实现全闭环调节,有效控制压制路径与速度曲线;
真空成型罩与钛材成型仓一体化设计,提升材料纯净度与强度。
3.4 案例分析:航天钛壳整体成型试验
在某国家重点型号项目中,一台定制的2500吨四柱液压机成功完成了一体化钛壳的热模压工艺试验:
工件直径达到1.6米,成型温度控制在±5℃;
滑块行程误差控制在±0.1 mm;
成型后材料强度提升12%,重量下降8%。
该项目标志着四柱液压机在钛合金大构件成型中的工艺可靠性已达到工程化水平。
四、装备与工艺的共进:成型技术升级下的系统协同
4.1 数字化控制系统集成
现代四柱液压机普遍集成高性能PLC/IPC系统,结合伺服液压系统、压力—位置—温度三闭环控制,支持复杂路径压制策略、多模工艺切换和远程维护调度。
4.2 模具适配与精度同步设计
先进模具技术如液压垫控拉、流体垫板、复合成型模具等与液压机形成紧耦合,共同提升覆盖件与钛构件的成型一致性与几何精度。
4.3 自动化与智能化协同
通过与工业机器人、视觉识别系统、在线检测单元的协同集成,四柱液压机正从“独立作战单元”升级为“智能压制中心”,推动成型工艺进入工业4.0时代。
五、趋势与展望:向绿色、高端、极限成型迈进
5.1 高端制造装备国产化加速
随着国产高端装备供应链的崛起,具备自主核心控制系统与伺服液压模块的四柱液压机正在快速替代进口产品,助力汽车与航天领域提质增效。
5.2 绿色制造与节能设计
能量回收系统、液压油精细过滤系统、节能伺服驱动已成为四柱液压机标配,单位能耗下降30%以上,响应碳中和趋势。
5.3 面向极限制造的装备进化
未来的四柱液压机将朝着“高压+大行程+高温+多自由度耦合”的方向演进,逐步支撑超大尺寸钛合金板材、复合材料层压件、热-冷联合成型等极限制造任务。
六、结语:制造之基石,成型之中坚
四柱液压机从未停留于传统意义上的“重压利器”,而是不断演化为支撑产业高端化、工艺复杂化、制造智能化的中坚力量。从汽车的美学覆盖件,到航天的高性能钛结构,它不仅压出形状,更压出质量、压出效率、压出未来。
在“制造强国”“科技自立”浪潮下,四柱液压机作为承载材料科学、机电一体、控制工程与信息系统交汇的多学科复合体,正以沉静的力量,托举起一个国家从地面到星辰的制造梦想。